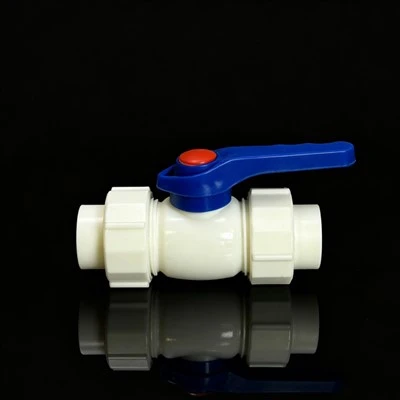
A nem-csővágás-csere-előnyével a PPR kettős csatlakozású golyóscsap a lakossági és mérnöki vízrendszerek szabványos be--kikapcsoló elemévé vált. Mégis, a nem szabványos beszerelés és a nem megfelelő nyomáspróbák gyakran csuklószivárgáshoz, szelepmag-károsodáshoz és kapcsoló meghibásodásához vezetnek, ami lerövidíti a szelep élettartamát. A kettős csatlakozású szerkezet kényelme és tömítési megbízhatósága csak a szabványos eljárások és átvételi követelmények betartásával valósítható meg teljes mértékben.

I. -Telepítés előtti előkészítés és ellenőrzés
1. Specifikáció és szemrevételezés
Ellenőrizze, hogy a névleges átmérő és a névleges nyomás megegyezik-e a csővezetékkel; ellenőrizze, hogy a szeleptesten és a hollandi anyákon nincsenek-e repedések és deformációk, a fogantyú nem tapad, és a tömítőelemek teljesen illeszkednek-e és egy síkban vannak-e a hornyaikba.
2. Csővezetékek és szerszámok előkészítése
Tisztítsa meg a homokot, a szemcsét és a törmeléket a cső belsejében, hogy megakadályozza a szennyeződések bejutását a szeleptestbe és a szelepmag tömítőfelületének bevágását. Készítsen elő egy hevítőszerszámot, csővágót és állítható csavarkulcsot a megfelelő specifikációkkal, és kalibrálja a fúziós szerszámot a szabványos 260 fok ± 10 fokos tartományra.
3. Telepítési pozíció megerősítése
Adjon elsőbbséget egy könnyen megközelíthető és későbbi karbantartáshoz kényelmes helynek, ahol a fogantyú alapértelmezés szerint vízszintesen van felszerelve. Kerülje az álló víznek, közvetlen napfénynek és erős ütéseknek kitett területeket, és hagyjon megfelelő helyet az anya össze- és szétszereléséhez.
II. Szabványos telepítési eljárás
1. Fusion Socket elő-csatlakozás
Csúsztassa egymás után a hollandi anyákat és a PPR aljzatot a csőre, a szabványos eljárás szerint fejezze be a dugaszolóaljzat és a cső közötti fúziót, ügyeljen arra, hogy a behelyezési mélység ne legyen kisebb, mint a megfelelő csőátmérőhöz megadott minimális hüvelymélység, és hagyja zavartalanul kihűlni, amíg teljesen meg nem áll. Hűtés közben ne csavarja meg erőszakkal a csövet.
2. Szeleptest szerelvény
Tisztítsa meg a tömítőfelületeket a szelepház mindkét végén, és ellenőrizze, hogy a tömítőgyűrűk elmozdulás nélkül illeszkednek-e. Igazítsa a szeleptestet a kétoldali foglalatokhoz, és egyenletesen és váltakozva húzza meg a hollandi anyákat mindkét végén, hogy elkerülje az egyenetlen feszültséget, amely megrepedhet a testen.
3. Kapcsoló funkció -előteszt
Az összeszerelés után 3-5 alkalommal mozgassa a szelepmagot a teljesen nyitott és teljesen zárt helyzet között a félig nyitott állapot tesztelése nélkül, hogy megbizonyosodjon a zökkenőmentes működésről és a tiszta 90 fokos ütközésről, ragadás vagy lazaság nélkül. A tesztelés után hagyja a szelepmagot teljesen nyitott helyzetben, mielőtt folytatná a rendszernyomás tesztelését.

III. Víznyomás teszt és elfogadási specifikáció
1. Egyedi szelepnyomás teszt
Az egyes szelep már gyárilag átesett a GB/T 13927 szabvány szerinti héjszilárdsági teszten, a szelepmag részlegesen nyitott helyzetben, a próbanyomás pedig a névleges nyomás 1,1-szeresére van beállítva.
2. Rendszercsőnyomás-teszt szabvány
Hidegvizes csővezetékeknél a próbanyomás az üzemi nyomás 1,5-szerese és nem kevesebb, mint 0,6 MPa; melegvíz-vezetékeknél az üzemi nyomás 1,5-szöröse és legalább 1,0 MPa. A próbanyomás nem haladhatja meg a szelep névleges nyomásának 1,5-szeresét, és szigorúan tilos a kényszernyomás alkalmazása zárt szelep mellett.
3. A szelepmag helyzetére vonatkozó követelmény
A rendszer nyomásának tesztelése során a PPR kettős csatlakozású golyósszelep szelepmagját teljesen nyitott helyzetbe kell helyezni, hogy biztosítsák a folyamatos vízáramlást a csövön keresztül, és megakadályozzák a helyi nyomásnövekedést, amely károsíthatja a tömítőelemeket.
4. Nyomásstabilizálás és elfogadási kritériumok
Miután a nyomás a megadott szintre emelkedett, stabilizálja 30 percig 0,05 MPa-t meg nem haladó nyomáseséssel. Ugyanakkor ellenőrizze, hogy a csatlakozások, a szelepszár területe és a szeleptest felülete nem mutat-e szivárgást vagy deformációt. Mindkét kritérium teljesítése minősített tesztnek minősül.
5. -Tesztkezelés után
Minősített vizsgálat után lassan engedje el a maradék nyomást a csövekből, és öblítse le vízzel; A tesztelés után öblítse át még egyszer, hogy megbizonyosodjon arról, hogy nem maradt törmelék. Rejtett munkák esetén őrizze meg a nyomáspróba-feljegyzéseket és a fényképes dokumentációt, és csak azután folytassa az utólagos építkezést, például a réstömítést vagy a mennyezetbe szerelést, miután meggyőződött arról, hogy minden rendben van.
IV. Gyakori telepítési problémák és megelőzés
1. Union Joint Leakage
Általában az anyák egyenetlen meghúzási ereje vagy a tömítőelemek elmozdulása okozza. Megelőzés: az anyákat egyenletesen és váltakozva húzza meg, beszerelés előtt ellenőrizze, hogy a tömítőgyűrűk egy síkban vannak-e a helyükön, és ne használjon deformált vagy elöregedett tömítőelemeket.
2. Az aljzatcsatlakozás hiányos fúziója
Általában az elégtelen fűtési idő vagy túl alacsony hőmérséklet okozza. Megelőzés: szigorúan ellenőrizni kell a fúziós hőmérsékletet és időtartamot; 5 fok alatti munkavégzés esetén állítsa be az anyag gyártójának folyamatkártyája szerint, és szükség esetén emelje meg a fúziós szerszám beállítását.
3. Szeleptest repedés
Általában a túlzott{0}}oldali erő vagy a csőszög erőszakos korrigálása okozza. Megelőzés: soha ne használjon csavaros rudat az anyák túlhúzására; ha a csővezeték rosszul van beállítva, először állítsa be a cső helyzetét, és ne erőltesse a szeleptestet egy vonalba.
4. Szelepmag eltömődés a törmelék miatt
Általában a csövek tisztításának vagy a tesztelés utáni öblítésének elmulasztása okozza. Megelőzés: szerelés előtt öblítse át vízzel a csővezeték belsejét, majd nyomáspróba után nyissa ki teljesen a szelepet, hogy még egyszer átöblítse a csöveket, mielőtt hivatalosan üzembe helyezné.